Como fazer a cura da pintura a pó corretamente
Guia completo do processo de polimerização e dos fatores que influenciam a qualidade do acabamento.
A cura da pintura a pó é a etapa em que o revestimento aplicado sobre a peça é aquecido durante um ciclo controlado para formar uma película contínua, aderente e resistente. A aplicação do pó, sozinha, não encerra o processo: o acabamento somente desenvolve suas características quando a tinta e o substrato percorrem a curva térmica indicada pelo fabricante do revestimento.
Para obter um resultado repetível, é preciso controlar mais do que o valor mostrado no painel da estufa. O processo depende da temperatura efetivamente atingida pela peça, do tempo de permanência nessa condição, da massa e geometria do produto, da distribuição da carga, da circulação de ar e da capacidade do equipamento de recuperar temperatura depois do carregamento.
O que acontece durante a cura da tinta em pó?
Após a aplicação eletrostática, as partículas de tinta permanecem depositadas na superfície. Com o aquecimento, o pó funde, se nivela e reage conforme sua formulação, formando o filme protetor. O comportamento exato varia de acordo com o tipo de tinta. Por isso, temperatura e tempo devem ser definidos a partir da ficha técnica do fabricante, e não por uma regra genérica.
Etapas para realizar a cura corretamente
1. Prepare e inspecione a superfície
A aderência começa antes da estufa. Óleo, umidade, poeira, oxidação ou falhas no pré-tratamento podem comprometer o acabamento mesmo quando o ciclo térmico está correto. A peça deve chegar à cabine e à etapa de cura nas condições definidas pelo processo.
2. Aplique a tinta de maneira uniforme
Variações excessivas de espessura alteram o aspecto e o desempenho do revestimento. Regulagem da aplicação, aterramento, geometria da peça e acesso a regiões críticas devem ser verificados antes da cura.
3. Utilize o ciclo indicado pelo fabricante da tinta
A referência deve ser a ficha técnica do lote utilizado. Ela informa a faixa de cura e as condições de ensaio do revestimento. Se diferentes tintas, cores ou fornecedores forem empregados, os ciclos precisam ser comparados e validados.
4. Considere a temperatura da peça, não apenas a do ar
O ar dentro da estufa pode alcançar o setpoint antes do substrato. Uma chapa fina aquece rapidamente, enquanto uma peça maciça, fundida ou de grande massa precisa de mais energia e tempo. Em muitos sistemas, o tempo útil de cura deve ser contado a partir do momento em que o substrato alcança a condição especificada.
5. Valide a curva térmica
Termopares e registradores de temperatura podem acompanhar pontos representativos da peça e da carga. O registro permite comparar produtos leves e pesados, identificar regiões frias e confirmar se todo o conjunto permanece pelo tempo necessário na faixa de processo.
6. Resfrie e inspecione
Depois da saída, as peças devem resfriar em condição compatível com o manuseio e com as etapas seguintes. A inspeção pode incluir aspecto, espessura e ensaios previstos no plano de qualidade. Quando houver falha, o diagnóstico deve considerar preparação, aplicação e ciclo térmico — não apenas a temperatura nominal.
Por que a temperatura do ar e da peça são diferentes?
A diferença decorre da transferência de calor. Massa, material, espessura, formato, posição e quantidade de peças influenciam a velocidade de aquecimento. Cargas muito densas também podem criar zonas de sombra para o fluxo de ar. Por isso, duas peças no mesmo equipamento podem atingir a condição de cura em momentos diferentes.
Problemas de uma cura insuficiente
- Baixa aderência ou resistência do revestimento;
- Diferenças de brilho, textura ou acabamento;
- Menor resistência mecânica, química ou ambiental;
- Retrabalho, descarte e aumento do custo por peça;
- Resultados diferentes entre regiões da mesma carga.
O excesso de tempo ou temperatura também pode causar falhas
A sobrecura pode alterar cor, brilho ou propriedades do revestimento, dependendo da formulação. Elevar a temperatura para acelerar a produção sem validar a tinta e o substrato pode trocar um problema por outro. O caminho seguro é medir a curva real, localizar o gargalo e ajustar o processo dentro dos limites aprovados.
Como a estufa influencia a qualidade da cura?
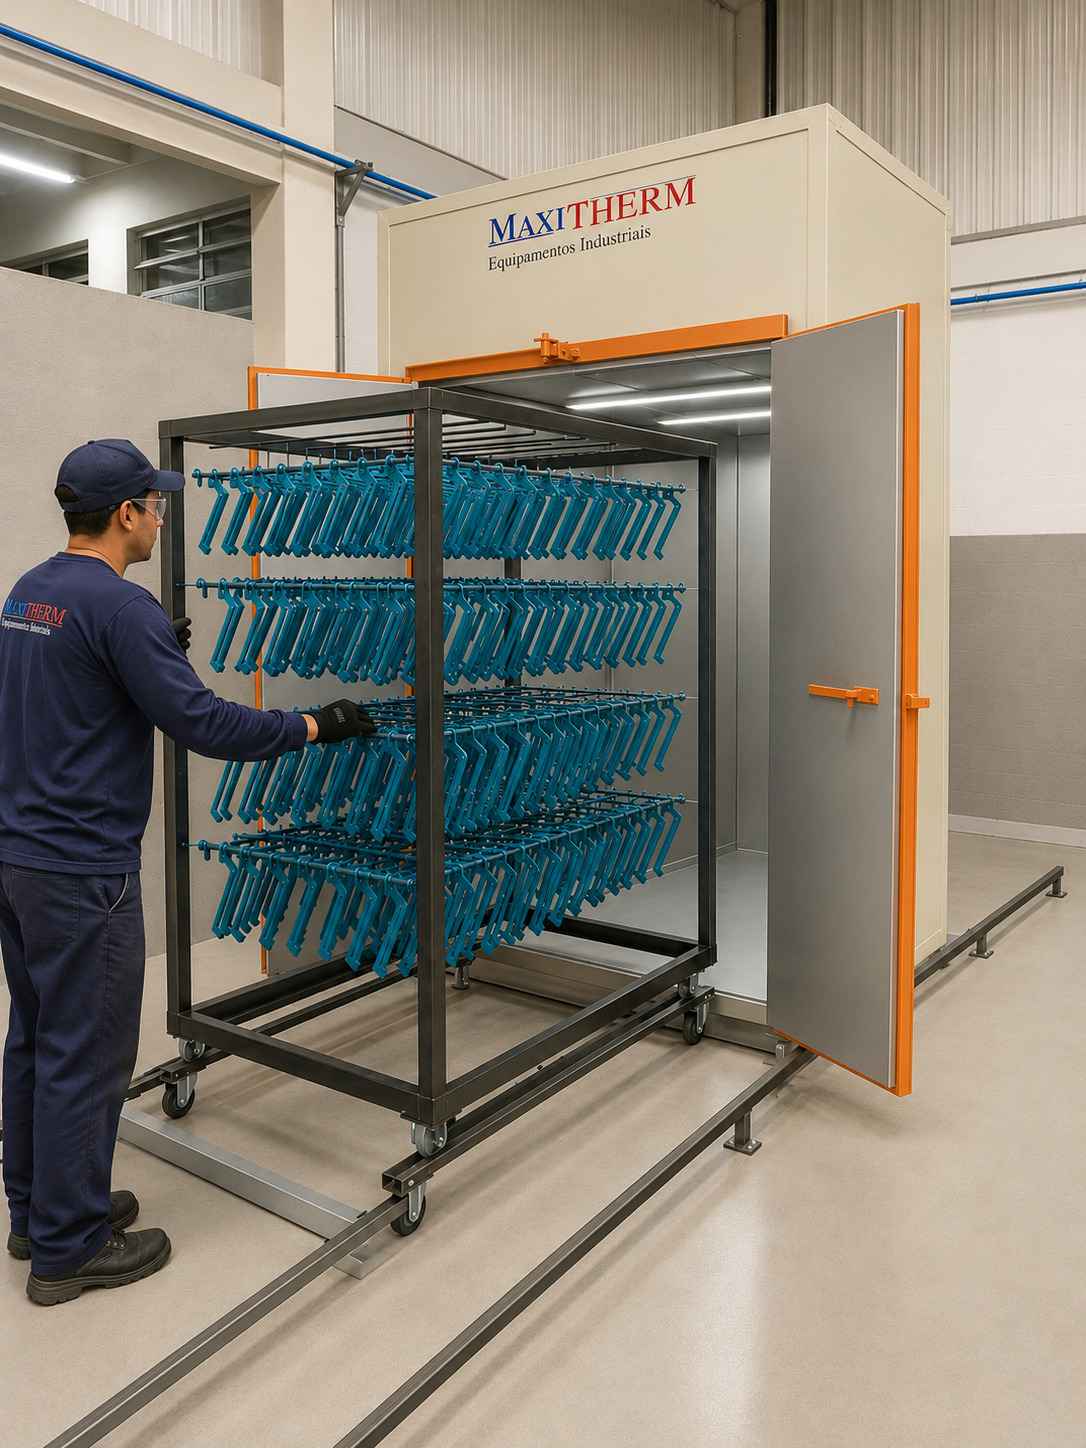
Uma estufa de cura precisa entregar energia de forma controlada e uniforme. Projeto de circulação, potência instalada, isolamento, vedação, posicionamento dos insuflamentos e retornos, renovação de ar quando aplicável e lógica de controle interferem diretamente na repetibilidade. O equipamento também deve ser dimensionado para a carga real e para a cadência desejada, e não somente para atingir uma temperatura em vazio.
Estufa estacionária ou linha contínua?
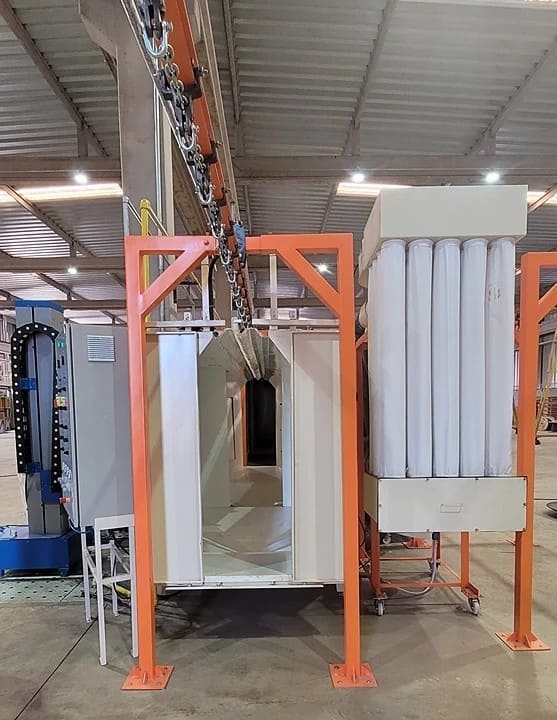
A solução em batelada costuma atender operações com maior variedade de peças, produção por lotes ou necessidade de flexibilidade. Sistemas contínuos podem favorecer alta cadência, integração e estabilidade do regime térmico. A escolha deve considerar peças por hora, tempo de processo, massa transportada, mix de produtos, layout, disponibilidade e possibilidade de automação.
Checklist para validar o processo
- Confirmar tinta, lote e ficha técnica;
- Verificar preparação e espessura aplicada;
- Registrar temperatura da peça em pontos representativos;
- Avaliar uniformidade e recuperação térmica com carga;
- Padronizar disposição e quantidade de peças;
- Inspecionar o resultado e registrar desvios.
Perguntas frequentes
Qual é a temperatura ideal para curar pintura a pó?
Não existe uma temperatura única para todas as tintas. A condição deve seguir a ficha técnica do fabricante e considerar a temperatura efetiva do substrato.
O tempo começa quando a estufa atinge o setpoint?
Nem sempre. O parâmetro relevante pode ser o tempo da peça na temperatura especificada. A curva térmica deve ser medida e validada para o produto e a carga reais.
Posso aumentar a temperatura para produzir mais rápido?
Somente após validar os limites da tinta, do substrato e do processo. Temperatura excessiva pode provocar defeitos e não corrige problemas de circulação, carga ou capacidade térmica.
Precisa dimensionar uma estufa para cura de pintura a pó?
A Maxitherm desenvolve estufas estacionárias e sistemas contínuos conforme dimensões, massa, produção e ciclo do cliente. Envie os dados da peça, da tinta e da capacidade desejada.